Почему точная геометрия ремённого привода важна для долговечности узлов
Любая техника с ремённой передачей — от садового трактора до промышленного компрессора — чувствительна к взаимному расположению вращающихся элементов. Даже микроскопическое смещение канавок приводит к тому, что ремень начинает работать не всей поверхностью, а кромкой. Это вызывает неравномерный износ, вибрации и преждевременный выход из строя подшипников.
Проверка соосности шкивов линейкой — это не «дедовский метод на глазок», а вполне инженерный приём, который при правильном подходе даёт точность до долей миллиметра. Главное — понимать, что именно вы измеряете и какие погрешности допустимы для конкретного типа привода. В этой статье разберём процесс по шагам, без лишней теории, но с вниманием к деталям.
Подготовка к диагностике: что понадобится и как не испортить замер
Прежде чем брать инструмент, убедитесь, что оборудование обесточено и зафиксировано от случайного проворота. Вращающийся шкив — источник травм, а ещё источник ошибок: случайное смещение вала сведёт на нет все ваши усилия. Очистите торцы и канавки от грязи, масла и ржавчины — налипший слой толщиной 0,5 мм легко превратится в ложные 2–3 мм расхождения.
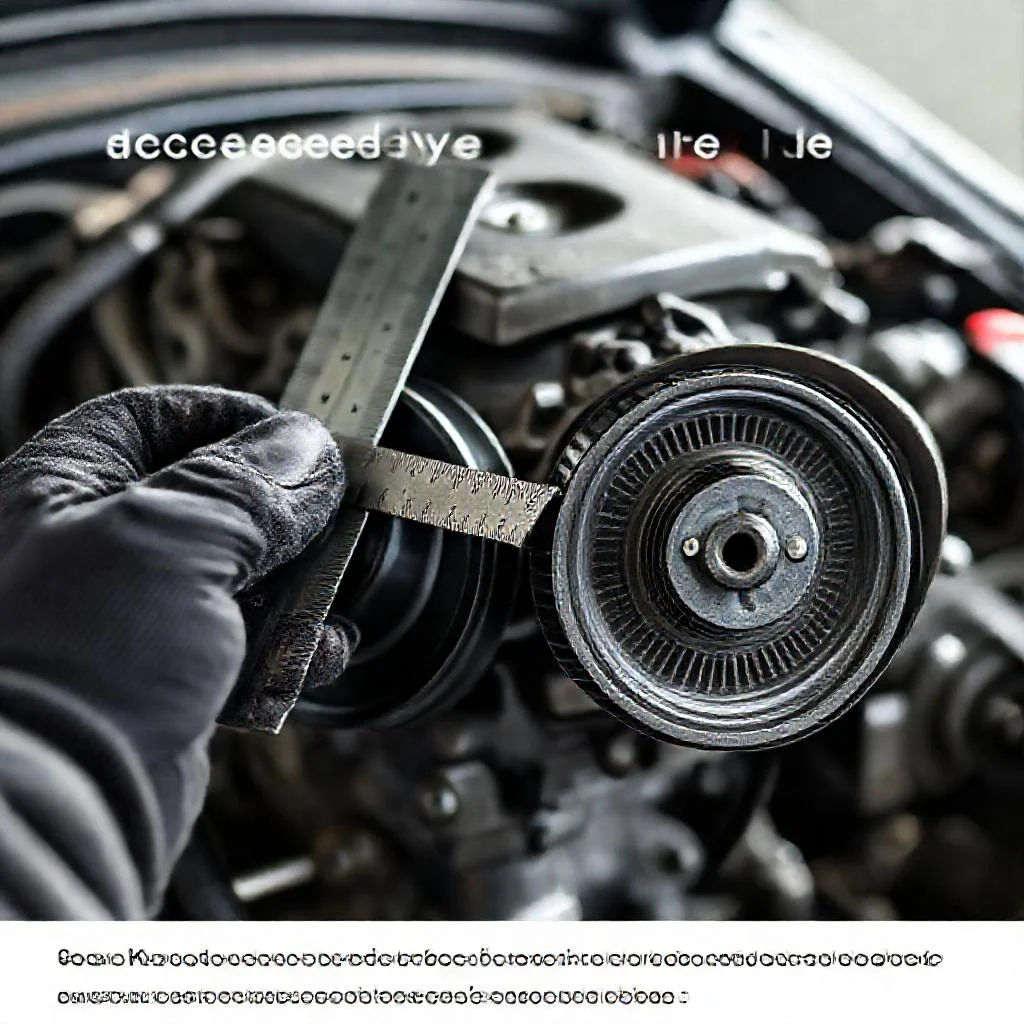
Вам понадобится не только линейка, но и пара вспомогательных предметов. Металлическая поверочная линейка длиной от 300 мм подойдёт для большинства бытовых и полупрофессиональных агрегатов. Для крупных промышленных установок иногда используют строительный уровень или правило, но классическая стальная линейка с чёткой шкалой — оптимальный выбор по соотношению жёсткости и удобства.
- Стальная линейка с миллиметровыми делениями (чем жёстче, тем лучше).
- Набор щупов или калиброванных пластин для контроля зазора.
- Мел или маркер для меток на торцах шкивов.
- Фонарик или налобная лампа для подсветки зоны контакта.
- Ключи для ослабления крепежа опор (если потребуется регулировка).
Методика измерения: от простого прикладывания к точной оценке параллельности
Первый этап — визуальная оценка плоскости. Приложите линейку ребром к торцевой поверхности ведущего шкива так, чтобы она выступала в сторону ведомого. Если торцы обработаны ровно, линейка ляжет без зазоров. Затем посмотрите на просвет между линейкой и торцом второго шкива: равномерная щель по всей высоте говорит о параллельности плоскостей.
Клин отклонения ищут иначе — через боковую сторону. Приложите линейку к наружной цилиндрической поверхности обоих шкивов, как бы соединяя их. Если один из них смещён в сторону, линейка коснётся только одной детали, а между ней и второй образуется угловой зазор. Именно этот зазор и есть искомое отклонение, которое нужно выразить в миллиметрах.
Как интерпретировать результаты и какие допуски считать нормой
Универсального допуска не существует — он зависит от длины ремня, диаметра шкивов, скорости вращения и типа передачи. Для клиновых ремней малой и средней мощности обычно допустимо смещение не более 0,5 мм на 100 мм длины ремня. Для плоских и поликлиновых приводов требования жёстче: 0,2–0,3 мм на те же 100 мм. Если речь о высокоскоростных узлах, порог опускается до 0,1 мм.
Обнаружив отклонение, не спешите крутить регулировочные болты наугад. Сначала определите, что именно смещено: вал, кронштейн, сама ступица шкива или изношена посадочная поверхность. Иногда проблема решается заменой шпонки или подтяжкой крепежа, а не перемещением всего узла. Линейка здесь — лишь индикатор, а решение требует понимания кинематики конкретного механизма.
«Соосность — это не роскошь для идеальных условий, а базовая гигиена привода. Ремень не прощает даже малейшего перекоса: он либо стирается о борт канавки, либо слетает в самый неподходящий момент». — из практики сервисных инженеров по обслуживанию компрессорного оборудования.
Типичные ошибки при проверке линейкой и способы их избежать
Первая распространённая ошибка — измерение на глаз без учёта толщины самой линейки. Дешёвые инструменты имеют заметную кривизну или скошенную кромку, которая создаёт паразитный зазор. Перед использованием приложите линейку к поверочной плите или стеклу — она должна лежать без качания. Вторая ошибка — проверка только в одной точке. Шкивы могут быть смещены не параллельно, а углом, поэтому замеры нужно делать минимум в двух положениях: сверху и сбоку.
Третья ловушка — игнорирование температурного фактора. Нагретый во время работы шкив меняет геометрию, и замер «на холодную» даёт одну картину, а после прогрева — другую. Если привод работает в интенсивном режиме, проверку стоит проводить и на остывшем, и на разогретом узле, чтобы понять реальную динамику. И наконец, не забывайте про биение вала: даже идеально выставленные шкивы будут «гулять», если подшипник изношен. Линейка это покажет как неравномерный зазор при провороте.
Когда линейки недостаточно: границы метода и переход к точным инструментам
Линейка — отличный инструмент для быстрой оценки и полевых условий, но у него есть предел. При допусках менее 0,1 мм или при работе с крупногабаритными шкивами диаметром более 500 мм погрешность метода становится сопоставимой с самим отклонением. В таких случаях на помощь приходят лазерные центровщики, индикаторы часового типа на магнитной стойке или оптические теодолиты.
Тем не менее, даже в профессиональном сервисе линейку не списывают со счетов. Она незаменима для предварительной диагностики, когда нужно быстро отсеять явные дефекты и решить, стоит ли разворачивать тяжёлую измерительную оснастку. Грамотный подход — комбинировать методы: линейка для экспресс-проверки, точная аппаратура для финальной юстировки. Так вы экономите время и не жертвуете качеством.
Параметры проверки соосности шкивов линейкой
| Параметр | Значение / рекомендация | Источник в статье |
|---|---|---|
| Минимальная длина линейки | от 300 мм | «Металлическая поверочная линейка длиной от 300 мм подойдёт для большинства бытовых и полупрофессиональных агрегатов» |
| Тип линейки | Стальная линейка с миллиметровыми делениями, жёсткая | «Стальная линейка с миллиметровыми делениями (чем жёстче, тем лучше)» |
| Допустимое смещение для клиновых ремней малой и средней мощности | не более 0,5 мм на 100 мм длины ремня | «Для клиновых ремней малой и средней мощности обычно допустимо смещение не более 0,5 мм на 100 мм длины ремня» |
| Допустимое смещение для плоских и поликлиновых приводов | 0,2–0,3 мм на 100 мм длины ремня | «Для плоских и поликлиновых приводов требования жёстче: 0,2–0,3 мм на те же 100 мм» |
| Допустимое смещение для высокоскоростных узлов | до 0,1 мм | «Если речь о высокоскоростных узлах, порог опускается до 0,1 мм» |
| Предел метода линейки по допуску | менее 0,1 мм — линейки недостаточно | «При допусках менее 0,1 мм … погрешность метода становится сопоставимой с самим отклонением» |
| Предел метода линейки по диаметру шкивов | более 500 мм — линейки недостаточно | «при работе с крупногабаритными шкивами диаметром более 500 мм погрешность метода становится сопоставимой с самим отклонением» |
| Влияние загрязнения на точность | слой 0,5 мм может дать ложные 2–3 мм расхождения | «налипший слой толщиной 0,5 мм легко превратится в ложные 2–3 мм расхождения» |
| Количество точек замера | минимум две: сверху и сбоку | «замеры нужно делать минимум в двух положениях: сверху и сбоку» |
Частые вопросы о проверке соосности шкивов линейкой
Какие инструменты нужны для проверки соосности шкивов линейкой?
Для проверки понадобится жёсткая стальная линейка с миллиметровыми делениями длиной от 300 мм, набор щупов или калиброванных пластин, мел или маркер для меток, фонарик для подсветки зоны контакта и ключи для ослабления крепежа опор, если потребуется регулировка.
Как правильно прикладывать линейку для оценки параллельности и бокового смещения шкивов?
Сначала линейку прикладывают ребром к торцевой поверхности ведущего шкива так, чтобы она выступала в сторону ведомого: равномерная щель между линейкой и торцом второго шкива говорит о параллельности плоскостей. Затем линейку прикладывают к наружной цилиндрической поверхности обоих шкивов: угловой зазор между линейкой и одной из деталей показывает боковое смещение.
Какой допуск смещения шкивов считается нормой?
Универсального допуска нет: для клиновых ремней малой и средней мощности обычно допустимо смещение не более 0,5 мм на 100 мм длины ремня, для плоских и поликлиновых приводов — 0,2–0,3 мм на 100 мм, а для высокоскоростных узлов порог снижается до 0,1 мм.
Какие ошибки чаще всего допускают при проверке соосности линейкой?
Среди типичных ошибок — измерение без учёта кривизны или скошенной кромки линейки, проверка только в одной точке вместо двух положений (сверху и сбоку), игнорирование температурного фактора и износа подшипников, а также попытка сразу регулировать узел без определения реальной причины смещения.
Когда линейки недостаточно и нужны более точные инструменты?
Линейка становится недостаточно точной при допусках менее 0,1 мм или при работе с крупногабаритными шкивами диаметром более 500 мм, когда погрешность метода сопоставима с самим отклонением. В таких случаях используют лазерные центровщики, индикаторы часового типа на магнитной стойке или оптические теодолиты, хотя линейку всё равно применяют для предварительной экспресс-диагностики.